
Garnitura Rilson
Ningbo Rilson SEALING Material Co., Ltd este dedicat asigurării sigure și de încredere Funcționarea sistemelor de etanșare a fluidelor, oferind Clienți tehnologia adecvată de etanșare soluții.
Twenty minutes into a hydrotest, a 6-inch raised-face flange starts to weep at its outer edge. The bolts are at the specified torque, the gasket is new, and the pipe was cleaned before assembly. Nothing on the joint looks wrong — and that is usually the point.
Iată răspunsul scurt: a scurgerea garniturii flanșei este aproape întotdeauna o problemă comună, mai degrabă decât o problemă parțială. Garnitura este cel mai moale element dintr-o stivă de oțel rigid, așa că poate etanșa doar dacă îmbinarea îi oferă trei lucruri în același timp: suficientă sarcină reziduală a șuruburilor, flanșele pe care le poate mușca garnitura și un material care supraviețuiește temperaturii, presiunii și mediului real. Pierdeți oricare dintre acestea și se deschide o cale de scurgere, adesea în cadrul unui singur ciclu termic.
Cele trei verificări, în ordine: sarcina șurubului este uniformă și suficient de mare; se potrivesc fețele cu finisajul și planeitatea de care are nevoie garnitura; și clasa de garnitură este corectă pentru serviciul real? Lucrați-le în acea ordine înainte de a comanda un alt produs.
O garnitură nu etanșează fiind etanșă. Se etanșează prin limitare: comprimat între două fețe până ce umple micro-golurile suprafețelor, apoi ținut acolo de recul elastic al șuruburilor. Metoda de proiectare a cazanului și a vasului sub presiune ASME (Secțiunea VIII, Div. 1, Anexa 2) reduce acest lucru la doi factori - o stres pe scaun y pentru a stabili contactul inițial și un factor de întreținere m pentru a menține contactul sub presiune internă. Când sarcina reziduală scade sub ceea ce are nevoie garnitura, îmbinarea încetează să mai fie o barieră.
De aceea, același stil de garnitură ține ani de zile pe o linie și eșuează într-o săptămână pe alta. O scurgere este capătul vizibil al unei pierderi lente de sarcină, o suprafață care nu s-a potrivit niciodată cu garnitura sau un mediu care a atacat liantul.
Tendință schematică, date nemăsurate: scurgerea scade pe măsură ce sarcina crește, coboară în interiorul ferestrei de proiectare, apoi urcă din nou odată ce garnitura este zdrobită sau flanșele se rotesc.
Investigațiile de teren tind să se prăbușească într-o listă scurtă. Numirea căii de eșec mai întâi economisește cel mai mult timp, deoarece fiecare cale are o verificare decisivă.
| Calea eșecului | Ceea ce vezi de obicei | Verificați mai întâi |
|---|---|---|
| Sarcină neuniformă sau scăzută a șuruburilor | Scurge doar pe o parte; garnitura comprimata pe un arc, neatinsa vizavi | Secvența de strângere, lubrifiant, calibrare cheie dinamometrică |
| Face deteriorare sau finisare greșită | Zgârieturi radiale de la alezajul la cercul șuruburilor; fata lucioasa sau rupta | Ra și Rz, planeitate, verificare la marginea dreaptă |
| Clasa gresita a garniturii | Defecțiune timpurie, garnitură fragilă, zdrobită sau extrudată | Limitele din fișa de date față de temperatură, presiune, mediu reale |
| Eroare de instalare | Garnitură tăiată, răsucită sau refolosită; murdărie prinsă sub inel | Fișa de asamblare și semne de martor pe garnitura veche |
| Ciclism termic și relaxare | Scurgerea apare în timpul încălzirii sau după o oprire | Dacă a fost programată o re-cuplure după prima încălzire |
| Încordarea conductelor și vibrații | Fețele flanșelor nu mai sunt paralele; intervalul se modifică cu temperatura liniei | Aliniere, distanță între suporturi, primăvară rece |
Trei căi contează, iar anchetatorii îl urmăresc adesea doar pe primul. O scurgere de față traversează între garnitură și flanșă. Permeația corpului trece prin materialul garniturii în sine - vinovatul obișnuit cu mediile fine, cum ar fi hidrogenul sau gazele cu greutate moleculară mică. Al treilea traseu nu este deloc o cale prin garnitură: sarcina șurubului pur și simplu se relaxează, iar îmbinarea se deschide.
Ra decide dacă o garnitură poate prinde. Prea aspră și garnitura nu poate depăși vârfurile; prea netedă și o garnitură de tablă nu are ce să muște, așa că se strecoară lateral sub sarcină. Fiecare clasă de garnituri își așteaptă propria fereastră, iar fereastra este mai îngustă decât sugerează majoritatea desenelor.
Intervalele de specificații tipice pentru fețele prelucrate; confirmați fereastra exactă de pe fișa tehnică a garniturii și standardul de flanșă (ASME B16.5 sau EN 1092-1).
Două detalii contează la fel de mult ca media. În primul rând, Rz - o față își poate atinge ținta Ra și totuși poate curge dacă rugozitatea vârf-la-val este mare. În al doilea rând, direcția: zgârieturile radiale care merg de la orificiu la cercul șurubului formează un canal drept pe banda de etanșare, în timp ce semnele de prelucrare concentrice fac rar. O față lustruită nu este automat o față mai bună, iar una aspră nu este automat mai proastă; ceea ce contează este acordul între garnitură și suprafață. Nota noastră despre modul în care finisarea suprafeței flanșei afectează etanșarea garniturii spiralate acoperă același punct în profunzime.
Valorile cuplului sunt un punct mort obișnuit. Lucrările la îmbinările cu șuruburi au arătat de mult timp că doar frecarea împrăștie preîncărcarea cu aproximativ 25-30% pentru un cuplu dat (Bickford, O introducere în proiectarea și comportamentul îmbinărilor cu șuruburi ), deci o cheie calibrată garantează cuplul, nu sarcina.
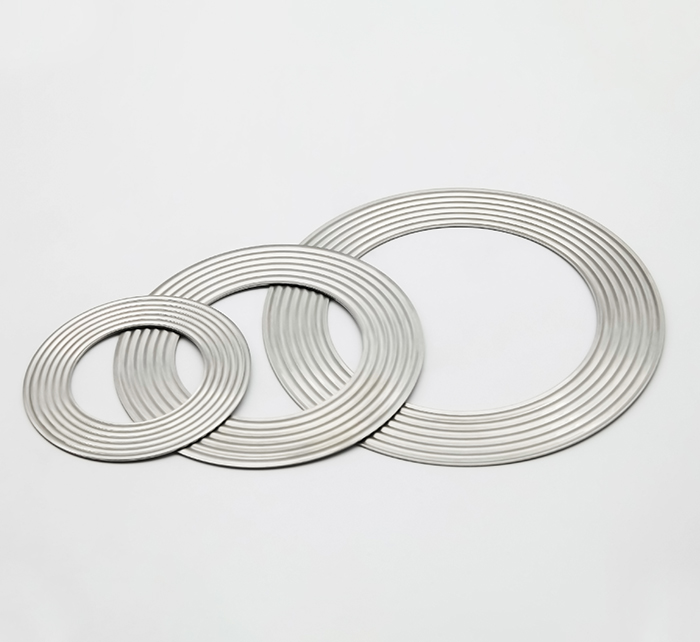
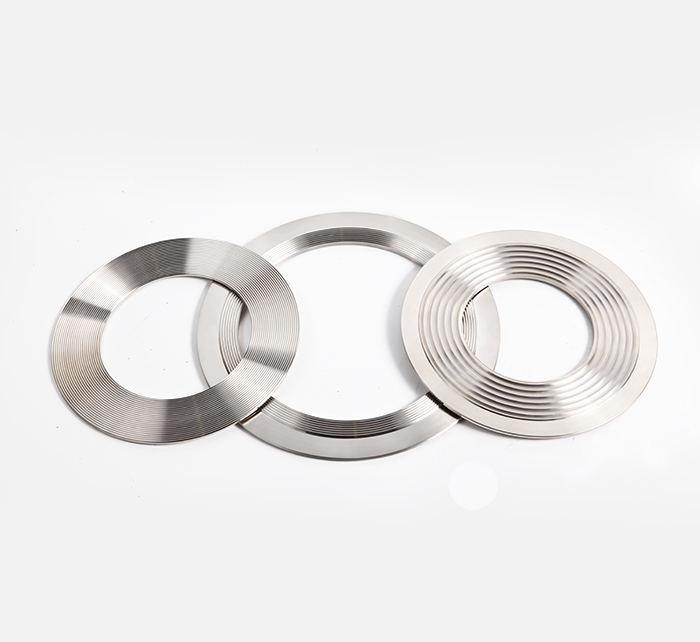
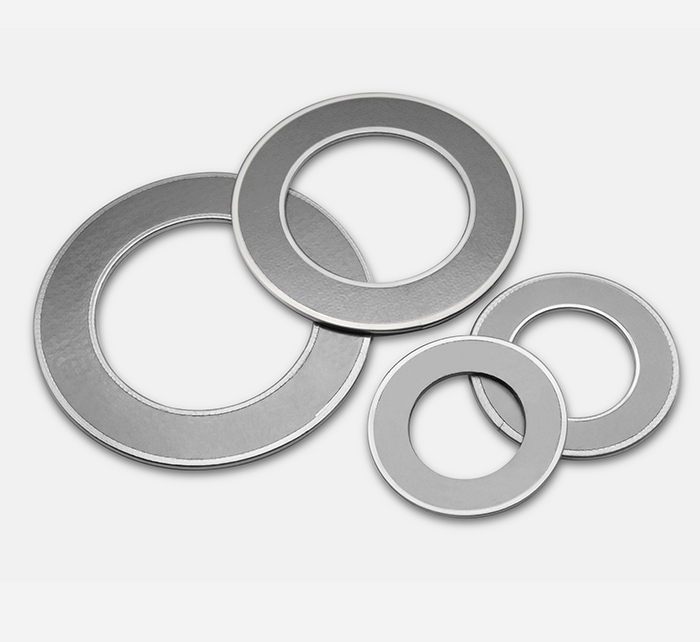
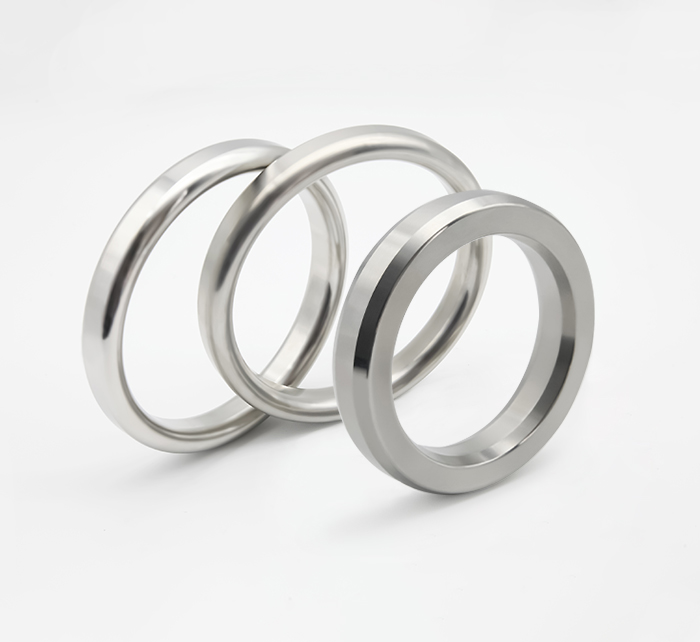
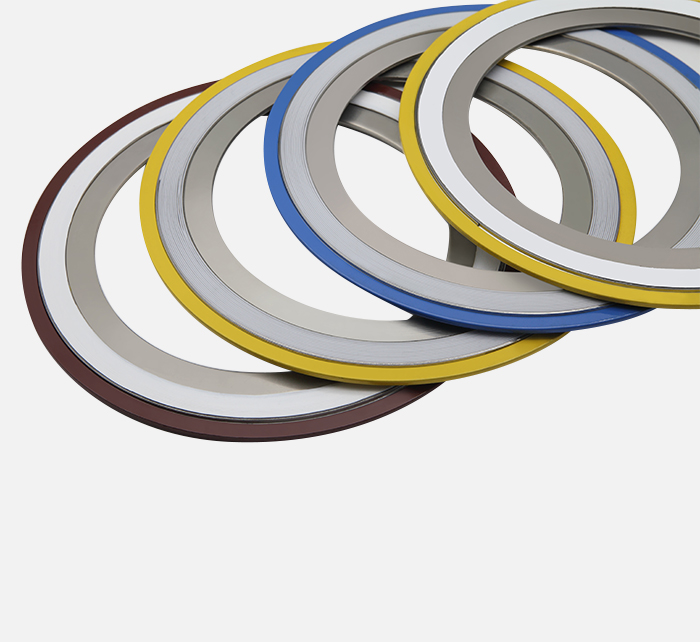
Selecția ar trebui să urmeze serviciul, nu ultima comandă de achiziție. Ca regulă de lucru: garniturile din tablă se potrivesc serviciului de utilitate de joasă presiune pe fețe bune; înfăşurarea în spirală acoperă abur, hidrocarburi şi sarcini de presiune moderată până la înaltă; kammprofile se ocupă de îmbinări ciclice și de temperatură înaltă unde o garnitură subțire, cu suport metalic, rezistă relaxării; și garniturile de îmbinare inelară aparțin aplicațiilor de înaltă presiune, în stil API, în care etanșarea este metal pe metal în interiorul unei caneluri de precizie.
 Garnituri spiralate pentru service cu abur și hidrocarburi Explorați stiluri, inele, metale și materiale de umplutură pentru etanșarea la presiune moderată până la înaltă, cu îndrumări privind selecția și instalarea. Vizualizare produs →
 Garnituri Kammprofile pentru îmbinări de înaltă presiune și temperatură înaltă Examinați miezurile metalice zimțate, fețele din grafit sau PTFE și stilurile RK pentru etanșarea ciclică, la temperatură înaltă, unde garniturile convenționale se pot deforma sau deplasa. Vizualizare produs →
 Garnituri de îmbinare inelară pentru servicii de ulei și gaze de înaltă presiune Comparați stilurile R, RX, BX și inele pentru lentile, opțiunile metalice și configurațiile standard API pentru etanșarea metal pe metal în canelurile de precizie ale flanșei. Vizualizare produs →
Instalarea decide dacă această alegere este valabilă. Curățați și inspectați ambele fețe, montați o garnitură nouă de fiecare dată, lubrifiați filetele știftului și fețele piulițelor cu un produs compatibil cu temperatura de serviciu și ridicați îmbinarea în treceri încrucișate. În cazul în care sunt implicate materiale pe bază de grafit sau PTFE, o restrângere după primul ciclu termic recuperează cea mai mare parte a sarcinii pierdute la consolidare.
Garnitura flanșei de evacuare a unei mașini sau a unui camion respectă aceleași reguli. Două sau trei știfturi, o garnitură moale și ciclu termic constant; când îmbinarea se deschide, obțineți o căpușă la ralanti care devine un vuiet sub sarcină. Dublarea garniturilor sau împachetarea îmbinării cu etanșant o liniștește uneori pentru o perioadă, dar cauza de bază este de obicei o față deformată sau erodată a flanșei sau un element de fixare corodat care nu mai poate susține sarcina. Reparați fețele, înlocuiți elementele de fixare, strângeți uniform - iar scurgerea rămâne departe mult mai mult decât poate reuși orice material de etanșare.
Sarcină insuficientă sau neuniformă a șuruburilor, urmată de o față a flanșei care nu se potrivește cu cerințele de finisare a garniturii. Eșecul material este al treilea, nu primul.
Rareori pentru mult timp. Cuplul suplimentar pe o parte rotește flanșa și descarcă arcul opus, astfel încât scurgerea se mișcă mai degrabă decât se închide. Dacă cauza este materială sau o față deteriorată, un cuplu mai mare accelerează defecțiunea.
Valoarea provine din tensiunea în poziție a garniturii, dimensiunea șuruburilor și condițiile de frecare - nu dintr-un tabel generic. Utilizați cifrele producătorului de garnituri, aplicați-le în treceri încrucișate și înregistrați lubrifiantul utilizat, deoarece frecarea modifică sarcina pentru același cuplu.
Consolidarea și dilatarea termică reduc sarcina reziduală în primul ciclu de căldură. O restrângere programată, grosimea corectă a inelului de compresie și o finisare a feței în intervalul Ra specificat împiedică de obicei acest lucru.
În mod obișnuit, 3,2–6,3 µm Ra pentru garniturile înfășurate în foaie și spirală și 0,8–1,6 µm pentru canelurile de îmbinare inelară, fără zgârieturi radiale și planeitate acceptabilă pe suprafață.
Fețe ale flanșelor deformate sau corodate, știfturi întinse sau ruginite și cicluri repetate de căldură care relaxează îmbinarea. Înlocuirea garniturii fără a corecta fețele și elementele de fixare duce la o scurgere repetată.
Garnitura Rilson
Ningbo Rilson SEALING Material Co., Ltd este dedicat asigurării sigure și de încredere Funcționarea sistemelor de etanșare a fluidelor, oferind Clienți tehnologia adecvată de etanșare soluții.
Copyright © Ningbo Rilson SEALING Material Co., Ltd. Toate drepturile rezervate.
